



Системы пылеудаления для литейных цехов — это установки, проектируемые индивидуально для предприятия, чтобы улавливать и фильтровать пыль и дым непосредственно у источника на каждом участке, от плавки до очистки отливок. Литейное производство одновременно сочетает высокую температуру, искры, маслянистый дым и формовочную пыль, содержащую кристаллический кремнезём, поэтому задачу нельзя решить стандартным фильтровальным комплектом. Температура, характер пыли и расход воздуха для каждого источника рассчитываются отдельно.
Цель систем пылеудаления в литейном производстве — не только снизить выбросы из дымовой трубы. Очистка воздуха, которым дышит оператор у печи, улавливание искр до того, как они попадут в фильтр, и удаление пыли из системы без засоров — части одного и того же проекта. FLTS объединяет эти три задачи в единой инженерной разработке.
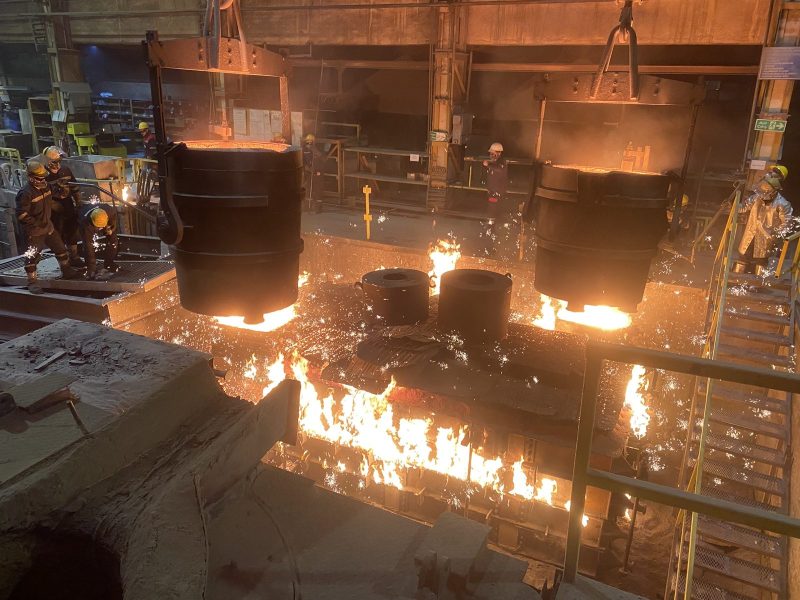 Дым, выделяющийся при разливке из ковша, улавливается у источника
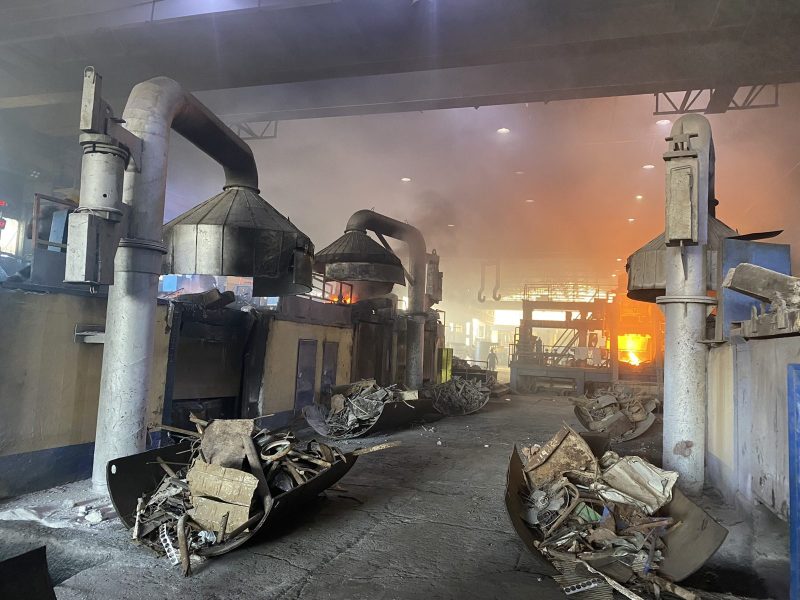 Дымоулавливающие зонты над индукционными печами
 Система пылеудаления на линии очистки и шлифования
 Цех производства отливок и аспирационные воздуховоды
Контроль пыли и дыма в литейных цехах
Загрязнители в литейном цехе неоднородны. На участке плавки образуется субмикронный дым оксидов металлов, на линиях смесеприготовления и выбивки выделяется более крупная абразивная кварцевая пыль, а на участке шлифования вместе с металлической стружкой переносятся искры. Поэтому в большинстве проектов системы дымоудаления и линии пылеудаления литейных цехов проектируются раздельно: металлический дым поступает к фильтру с высокой температурой и сначала должен пройти ступень газоохлаждения.
Контроль выстраивается в три ступени. Местная аспирация с помощью зонтов и подвижных рукавов улавливает загрязнитель в точке выделения, зональная аспирация работает с верхними зонтами или укрытиями на крупных источниках, таких как печи и выбивка, а общеобменная вентиляция разбавляет загрязнители, вырвавшиеся наружу, и обновляет воздух в помещении. Скорость улавливания зонта определяется массой пыли: недостаточная скорость приводит к выходу загрязнителя в помещение, а избыточная — к излишнему расходу энергии.
Процессы, в которых применяются системы пылеудаления литейных цехов
При проектировании системы фильтрации литейного цеха предприятие рассматривается не как одна линия, а как совокупность различных источников. Каждый процесс учитывается в расчёте со своей температурой, пылевой нагрузкой и режимом работы.
Плавка, смесеприготовление и операции после заливки
| Процесс | Выделяющийся загрязнитель | Основное решение |
|---|---|---|
| Плавильные печи | Высокотемпературный дым оксидов металлов | Зонт и ступень газоохлаждения |
| Транспортировка ковша и заливка | Густой дым и раскалённые частицы | Подвижный зонт или зональная аспирация |
| Смесеприготовление и силос | Мелкая пыль, содержащая кристаллический кремнезём | Закрытая аспирация в точках перегрузки |
| Изготовление стержней | Пары смол и аминов | Отдельная аспирационная линия и надлежащая утилизация |
| Выбивка и выбивная решётка | Горячая формовочная пыль высокой концентрации | Аспирация через укрытие и ступень предварительной очистки |
| Пескоструйные камеры | Смесь абразива и окалины | Картриджный фильтр с большой площадью фильтрации |
| Шлифование и очистка | Металлическая стружка и искры | Искрогаситель и циклон в качестве предварительной ступени |
Часть этих источников работает непрерывно, а часть — периодически в течение смены. Если расход воздуха рассчитывается без учёта одновременности, вентилятор выбирается с избыточным запасом, и эксплуатационные расходы растут постоянно. В обратном случае, то есть при заниженном расходе, зонты не улавливают загрязнитель, и измерения выбросов превышают предельные значения.
Правильная схема требует оценки того, какой источник в какую смену включается, совместно с производственным планом. Если к одному фильтру будут подключены непрерывно работающая печная линия и пескоструйная камера, работающая несколько часов в день, схема заслонок и автоматики также выстраивается под этот план.
Изготовление и проектирование систем пылеудаления для литейных цехов
Проектирование начинается с замеров на объекте: определяются температура и характер пыли каждого источника, прокладывается трасса воздуховодов и по общему расходу воздуха рассчитывается площадь фильтрации. Оборудование подбирается по этому расчёту: на линиях с высокой концентрацией мелкого и липкого дыма применяется мешочный фильтр с импульсной очисткой, а в компактных решениях с преобладанием сухой мелкой пыли — картриджный фильтр с импульсной очисткой для литейных цехов.
Система фильтрации литейного цеха не состоит из одной установки. На печных линиях перед фильтром устанавливается газоохладительная установка, а на линиях шлифования и выбивки с риском искрообразования — циклон-преосадитель. Материал фильтровальных мешков выбирается по рабочей температуре: на высокотемпературных линиях, транспортирующих печной дым, требуются мешки из мета-арамида или стекловолокна.
- 1ОбследованиеВыезд на объект, определение источников и линий
- 2Замер расходаТочки аспирации и общий расход воздуха
- 3ПроектированиеПлощадь фильтрации, трасса воздуховодов, выбор оборудования
- 4ИзготовлениеПроизводство корпусов фильтров, зонтов, воздуховодов и вентиляторов
- 5МонтажУстановка на объекте и подключение воздуховодов
- 6Ввод в эксплуатациюИзмерения, наладка и фиксация эталонных значений
Цены на системы пылеудаления для литейных цехов
Единую прайсовую цену на системы пылеудаления для литейных цехов назвать невозможно, поскольку системы фильтрации литейных цехов рассчитываются по данным конкретного предприятия. Даже если два литейных цеха выпускают одинаковый тоннаж, при разной протяжённости воздуховодов и разном количестве источников стоимость тоже будет разной. При расчёте цены системы пылеудаления для литейного цеха на первом месте стоят общий расход воздуха, расчётная площадь фильтрации и выбранный тип фильтровального материала.
Абразивная пыль и высокая температура увеличивают толщину листа корпуса, с ростом потерь давления растут мощность двигателя вентилятора и энергопотребление, а количество источников и длина трассы определяют метраж воздуховодов и зонтов. На итоговую стоимость также влияют потребность в газоохлаждении на печных линиях, обязательное для предприятий с горючей пылью оборудование взрывозащиты, а также объём монтажа и пусконаладки. Точная цена определяется после замеров на объекте и расчёта расхода воздуха.

FLTS Filtre Sistemleri
Проектирование, изготовление и монтаж систем пылеудаления для литейных цехов
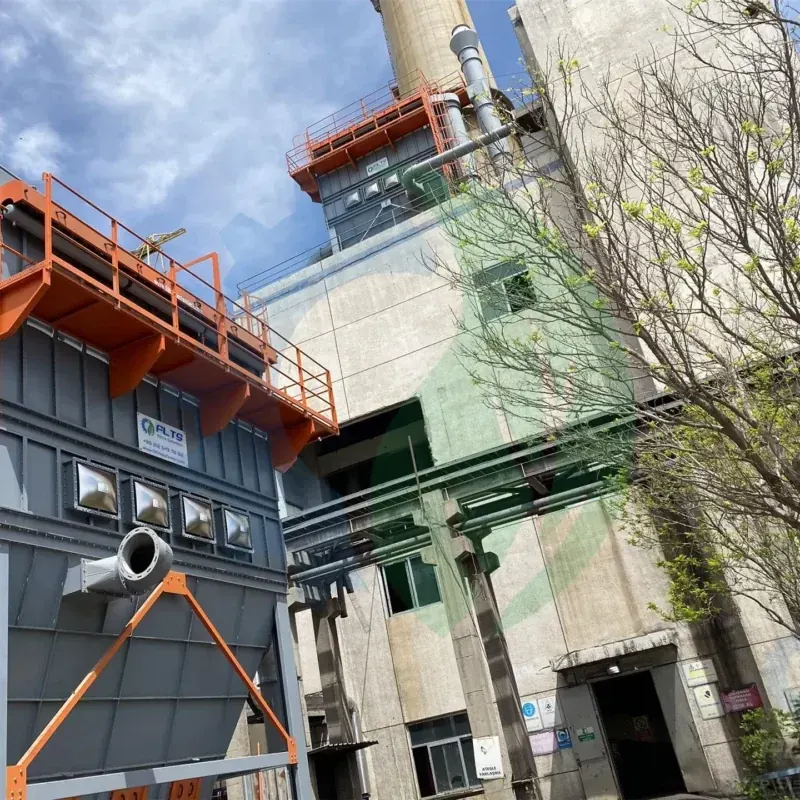 Мешочный фильтр с импульсной очисткой
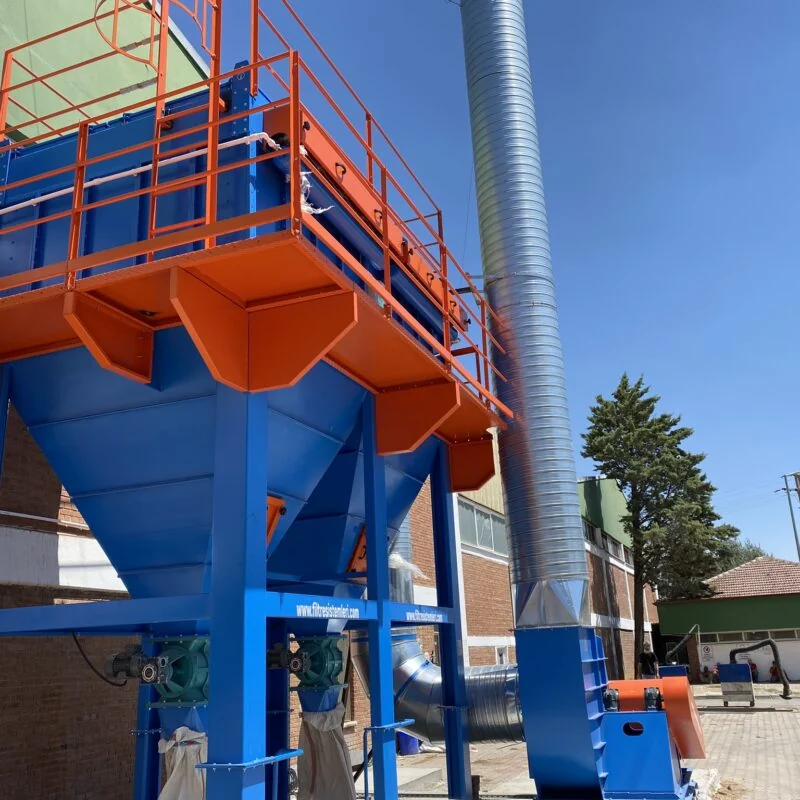 Картриджный фильтр с импульсной очисткой
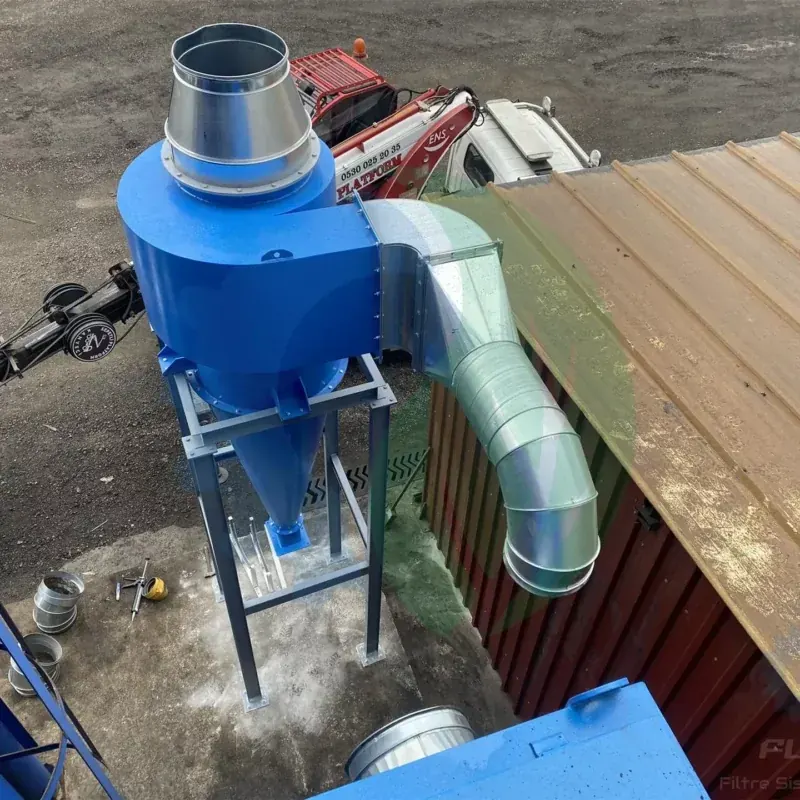 Циклоны / Циклонный фильтр-преосадитель
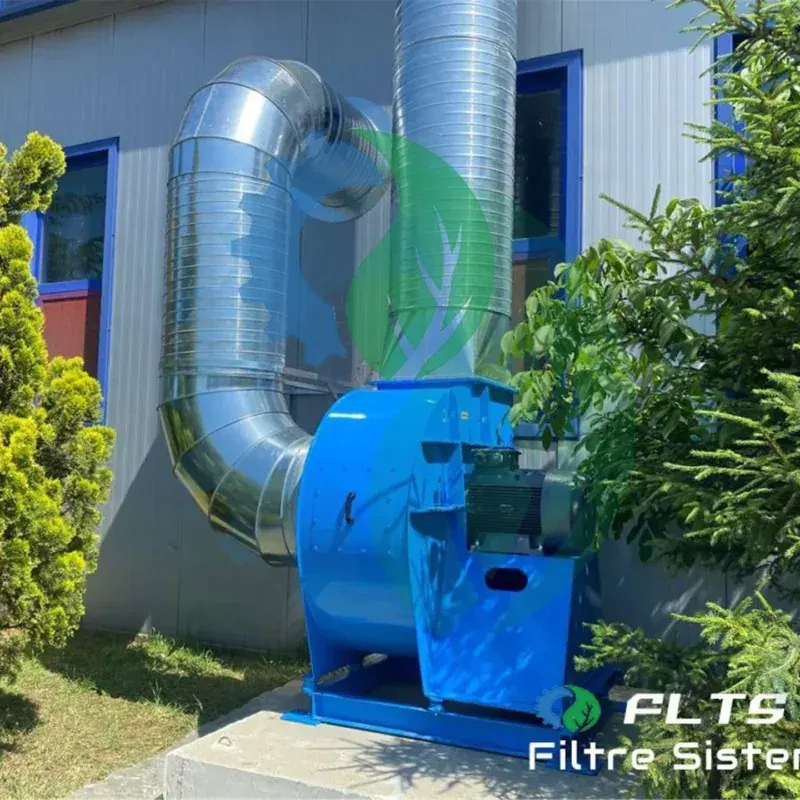 Промышленные вентиляторы


На что обратить внимание при выборе системы пылеудаления для литейного цеха?
Неправильно рассчитанная система фильтрации литейного цеха не обеспечивает нормативных выбросов и создаёт для предприятия постоянную энергетическую нагрузку. На этапе выбора решающими являются восемь факторов.
- Температурный профиль: фактическая рабочая температура каждой линии напрямую определяет материал мешков
- Характер пыли: абразивная, маслянистая или горючая пыль требует разных решений по фильтру и корпусу
- Одновременность: необходимо рассчитать, как неодновременно работающие источники влияют на общий расход воздуха
- Удельная воздушная нагрузка: правильный подбор площади фильтрации по расходу определяет потери давления и срок службы мешков
- Контроль искр: на линиях шлифования и выбивки без искрогасителя фильтр подвергается риску
- Выгрузка пыли: производительность шлюзового затвора и шнека должна соответствовать количеству накапливаемой пыли
- Соответствие нормативам: значения выбросов оцениваются в рамках турецкого Регламента по контролю промышленного загрязнения воздуха
- Пределы охраны труда: для кристаллического кремнезёма в рамках Регламента по борьбе с пылью установлено отдельное предельное значение
Все эти факторы взаимосвязаны при проектировании систем вентиляции литейных цехов. При литье алюминия и магния пыль относится к горючим, поэтому антистатические мешки и оборудование взрывозащиты включаются в проект с самого начала. Выбор между мешочной установкой и картриджным фильтром с импульсной очисткой для литейного цеха также определяется на основе этих данных: ошибка в расчёте одной позиции снижает эффективность всей системы.
Индивидуальные решения для Вашего проекта с системами пылеудаления FLTS для литейных цехов
FLTS выполняет инжиниринг, изготовление, монтаж и пусконаладку систем фильтрации для литейных цехов из одних рук. Системы дымоудаления и линии пылеудаления литейного цеха рассматриваются в рамках одного проекта, поскольку вместе они определяют общий расход воздуха предприятия. Фильтры с импульсной очисткой для литейных цехов, зонты, воздуховоды, промышленные вентиляторы и оборудование для выгрузки пыли изготавливаются на нашем собственном производстве, поэтому проект ведётся под единой ответственностью.
Работа начинается с выезда на объект. Изучаются существующие линии, проводятся замеры расхода, системы вентиляции литейного цеха и линия фильтрации рассчитываются совместно, после чего индивидуальное решение детализируется на этапе коммерческого предложения. Будь то модернизация существующего фильтра с импульсной очисткой или строительство новой линии с нуля, мы опираемся на наш практический опыт в чёрной металлургии, автомобильной промышленности и металлообработке.
Часто задаваемые вопросы о системах пылеудаления для литейных цехов
Почему системы пылеудаления важны для литейных цехов?
Они обеспечивают удаление вредной пыли и дыма, образующихся в процессе производства. Это помогает защитить здоровье персонала и снизить загрязнение воздуха.
Каков срок службы фильтров в литейном цехе?
Срок службы фильтров зависит от концентрации пыли, рабочей температуры и условий обслуживания. Регулярное обслуживание и правильная эксплуатация продлевают срок службы фильтров.
Сколько энергии потребляют системы пылеудаления литейных цехов?
Энергопотребление зависит от мощности двигателя вентилятора, расхода воздуха и времени работы системы. Правильное проектирование позволяет сократить излишнее энергопотребление.
Можно ли установить систему пылеудаления в действующем литейном цехе?
Да, системы пылеудаления можно установить на действующих производственных линиях. Перед монтажом оцениваются планировка предприятия и потребность в аспирации.
Как часто нужно очищать системы пылеудаления литейных цехов?
Периодичность очистки зависит от количества пыли и интенсивности использования системы. Фильтры и пылесборные бункеры следует регулярно проверять и очищать по мере необходимости.
Различия в пылеудалении в зависимости от вида литья
Литейная пыль различается в зависимости от разливаемого металла и способа формовки. В проекте пылеудаления для литейного цеха это различие определяет фильтровальный материал, предварительную ступень и меры безопасности.
| Вид литья | Основная пыль и дым | На что обращать внимание при выборе |
|---|---|---|
| Литьё серого и высокопрочного чугуна (песчаные формы) | Кварцсодержащая формовочная пыль, пыль выбивки | Усиленный корпус при абразивной пыли, закрытая аспирация в точках перегрузки |
| Стальное литьё | Высокотемпературный дым оксидов металлов | Газоохлаждение перед фильтром, мешки, соответствующие температуре |
| Алюминиевое литьё | Горючая металлическая пыль, дым плавки | Антистатические мешки, оборудование взрывозащиты |
| Литьё латуни и бронзы | Очень мелкий дым оксидов металлов | Фильтрующая поверхность, улавливающая мелкие частицы, аспирация у источника |
| Изготовление стержней | Пары смол и аминов | Аспирация отдельно от пылевой линии и надлежащая утилизация |
| Очистка и шлифование | Металлическая стружка, искры | Искрогаситель и циклон в качестве предварительной ступени |
На высокотемпературных печных линиях газоохладительная установка и мета-арамидный фильтр-мешок рассматриваются совместно. Допустимая температура для мешка обычно определяется типом материала, точное значение указывается в предложении вместе с паспортом материала. На линиях с искрами фильтр защищает циклон.
Какие данные подготовить при запросе предложения на пылеудаление для литейного цеха
Подготовка следующих данных до выезда на объект позволит обсудить правильную производительность уже на первой встрече:
- Виды разливаемых металлов и суточный или месячный тоннаж литья.
- Тип и количество печей (индукционные, дуговые, вагранки) и время их работы.
- Участки, где требуется аспирация: плавка, смесеприготовление, выбивка, пескоструйная обработка, шлифование.
- Расположение каждого участка на генплане и расстояния между ними.
- Если фильтр уже установлен: его тип, материал мешков и возникающие проблемы.
- Последний протокол замеров выбросов из трубы и замеров запылённости в рабочей зоне.
- Предпочтительный способ выгрузки собранной пыли: биг-бэг, контейнер или транспортировка шнеком.